





















- はじめに|ハステロイは「削ること」そのものが難しい高機能合金
- ハステロイとは?
- ハステロイの優れた材料特性
- なぜハステロイは難削材なのか?
- ハステロイ加工で発生しやすい問題
- ハステロイ加工で発生しやすい問題
- ハステロイの切削加工で重要な5つのポイント
- マシニング加工での注意点
- ハステロイの旋削加工
- ハステロイの穴あけ加工は特に難しい
- ハステロイ加工で避けたい失敗
- ハステロイの加工条件は「固定値」ではない
- ハステロイの代表的な種類と加工上の考え方
- ハステロイ加工の品質を安定させるには?
- ハステロイ加工では「加工ノウハウ」が重要
- ハステロイ加工と3次元測定
- ハステロイは「削れない材料」ではない
- まとめ|ハステロイ加工は難削材加工の技術力が問われる
はじめに|ハステロイは「削ること」そのものが難しい高機能合金
ハステロイ(HASTELLOY®)は、主にニッケルをベースとした耐食・耐熱性に優れた高性能合金です。
強酸、アルカリ、塩化物、海水などの腐食性環境に対して高い耐久性を持ち、さらに高温環境でも優れた強度を維持できることから、化学プラント、石油・ガス、発電、航空宇宙、環境設備など、過酷な環境で使用される部品に採用されています。
一方で、ハステロイは金属加工の現場では代表的な難削材の一つです。
「硬いから削れない」と考えられがちですが、ハステロイの加工が難しい理由は硬度だけではありません。
- 切削熱が逃げにくい
- 加工硬化を起こしやすい
- 切削抵抗が大きい
- 工具摩耗が進行しやすい
- 工具と材料が凝着しやすい
- 切削条件が不適切だと加工面が急激に悪化する
といった複数の要因が重なっています。
そのため、ハステロイの加工では、単純に「回転数を下げればよい」というものではなく、工具・切削条件・クーラント・加工方法・ワークの固定方法まで総合的に管理することが重要です。
今日は、ハステロイの材料特性から、マシニング加工・旋削加工・穴あけ加工における具体的な注意点まで、金属加工の視点から詳しく解説します。
ハステロイとは?
ハステロイは、ニッケルを主体とし、クロム、モリブデン、鉄、タングステンなどを添加したニッケル基耐食合金の総称として知られています。
HASTELLOY®はHaynes International, Inc.の商標であり、用途や要求性能に応じてさまざまなグレードが存在します。
代表的なものとして、
- HASTELLOY C-276
- HASTELLOY C-22
- HASTELLOY C-2000
- HASTELLOY B-2
- HASTELLOY B-3
- HASTELLOY G-30
- HASTELLOY X
などがあります。
ただし、「ハステロイ」と一括りにしても、成分や機械的特性、耐食性、耐熱性、加工性はグレードによって異なります。
したがって加工を行う際には、単に「ハステロイだからこの条件」と決めるのではなく、必ず材料グレードを確認して加工条件を設定することが重要です。
ハステロイの優れた材料特性
非常に高い耐食性
ハステロイ最大の特徴の一つが、優れた耐食性です。
クロムやモリブデンなどの添加によって、さまざまな腐食環境に対して高い抵抗性を示します。
特にC系合金では、
- 孔食
- 隙間腐食
- 応力腐食割れ
- 酸化性環境での腐食
- 還元性環境での腐食
などに対する耐性が重視されています。
この特性によって、化学プラントや排煙脱硫装置などの過酷な環境で使用されています。
高温環境でも強度を維持しやすい
ニッケル基合金は、高温環境においても優れた機械的特性を発揮する材料が多くあります。
そのため、
- ガスタービン
- 航空エンジン
- 燃焼設備
- 熱交換器
- 高温配管
など、高温で使用される部品にも採用されています。
低い熱伝導率
ハステロイを切削するうえで特に重要なのが、熱が逃げにくいことです。
一般的な炭素鋼などと比較して熱伝導率が低いニッケル基合金では、切削によって発生した熱がワーク側へ十分に拡散しにくくなります。
その結果、切削領域に熱が集中します。
この熱によって、
- 工具刃先の温度上昇
- コーティングの劣化
- 工具摩耗
- 刃先のチッピング
- 寸法変化
などが発生しやすくなります。
つまり、ハステロイ加工では「いかに切削熱を管理するか」が非常に重要になります。
なぜハステロイは難削材なのか?
ハステロイ加工の最大のポイントは、単純な硬度だけでなく、材料そのものが切削加工に不利な特性を持っていることです。
加工硬化を起こしやすい
ハステロイ加工で特に注意したいのが加工硬化です。
加工硬化とは、切削や塑性変形によって材料表面の硬さが上昇する現象です。
例えば、工具が材料表面をこすっただけの状態になると、その部分が硬化してしまいます。
その硬化層を次の切削で工具が削ることになると、
「硬化した部分をさらに削る」
↓
「切削抵抗が増加する」
↓
「工具が摩耗する」
↓
「切削状態が悪化する」
という悪循環につながります。
そのため、ハステロイでは切削速度だけでなく、適切な切込み量と送りを設定し、刃先を材料に確実に食い込ませることが重要です。
ハステロイ加工で発生しやすい問題
工具摩耗
ハステロイは切削抵抗と切削熱が大きいため、工具摩耗が進みやすい材料です。
特に、
- フランク摩耗
- クレーター摩耗
- チッピング
- 刃先の欠損
- コーティング剥離
などに注意が必要です。
工具摩耗が進行すると、寸法精度だけでなく表面粗さにも影響します。
ハステロイ加工で発生しやすい問題
工具摩耗
ハステロイは切削抵抗と切削熱が大きいため、工具摩耗が進みやすい材料です。
特に、
- フランク摩耗
- クレーター摩耗
- チッピング
- 刃先の欠損
- コーティング剥離
などに注意が必要です。
工具摩耗が進行すると、寸法精度だけでなく表面粗さにも影響します。
切削熱の集中
切削熱が工具先端に集中すると、工具寿命が大幅に低下する可能性があります。
特に、
- 深いポケット加工
- 深穴加工
- 高負荷の溝加工
- 長時間の連続切削
では熱の影響が大きくなります。
ハステロイ加工では、単純に切削液を掛けるだけでなく、切削点に十分な流量・圧力でクーラントを到達させることが重要です。
ハステロイの切削加工で重要な5つのポイント
ポイント1|工具材種を適切に選ぶ
ハステロイ加工では、一般的な汎用工具をそのまま使用するのではなく、ニッケル基耐熱合金向けの超硬工具などを選定することが基本です。
マシニング加工では、超硬エンドミルを中心に検討します。
特に、
- 耐熱性
- 耐摩耗性
- 耐凝着性
- 刃先強度
のバランスが重要です。
コーティングについても、加工メーカーや工具メーカーが推奨するニッケル基合金向け仕様を選択することが望ましいでしょう。
ポイント2|切削速度を上げすぎない
ハステロイでは、切削速度を上げすぎると切削熱が急激に増加し、工具寿命が短くなる傾向があります。
特に「加工時間を短くしたいから」という理由だけで回転数を上げるのは危険です。
切削速度は、
Vc = π × D × n ÷ 1000
で求められます。
- Vc:切削速度(m/min)
- D:工具径(mm)
- n:主軸回転数(min⁻¹)
例えば工具径10mm、切削速度20m/minの場合、
n ≒ 637 min⁻¹
となります。
ただし、これはあくまで計算例です。
実際の切削速度は、
- ハステロイのグレード
- 工具径
- 工具材種
- コーティング
- 加工方法
- 切込み量
- 工作機械の剛性
- クーラント条件
によって変わります。
したがって、実加工では工具メーカーの推奨条件を基準に調整することが重要です。
ポイント3|「擦る加工」を避ける
ハステロイでは、工具を材料表面で滑らせるような加工は避けなければなりません。
なぜなら、工具が十分に切り込まずに材料を擦ると、加工硬化を促進する可能性があるためです。
特に、
- 小さすぎる切込み
- 刃先の摩耗
- 不適切な送り速度
- 振動による断続的な切削
には注意が必要です。
工具がしっかり切削している状態を維持することが重要です。
ポイント4|切削液を十分に供給する
ハステロイでは切削液の役割が非常に重要です。
切削液には、
- 冷却
- 潤滑
- 切りくず排出
- 工具とワークの摩擦低減
などの役割があります。
特に深穴加工や溝加工では、切りくずが加工部に滞留すると再切削が発生し、工具損傷につながります。
そのため、外部給油だけでなく、工具内部給油(スルークーラント)が使用できる場合には積極的に検討します。
ポイント5|工作機械とワークの剛性を確保する
ハステロイは切削抵抗が大きいため、工作機械や治具の剛性も重要です。
ワークの固定が不十分だと、
- 振動
- ビビリ
- 寸法不良
- 表面粗さの悪化
- 工具欠損
につながります。
特に薄肉部品では、切削によってワークが変形する可能性があるため、固定方法と加工順序まで含めて検討する必要があります。
マシニング加工での注意点
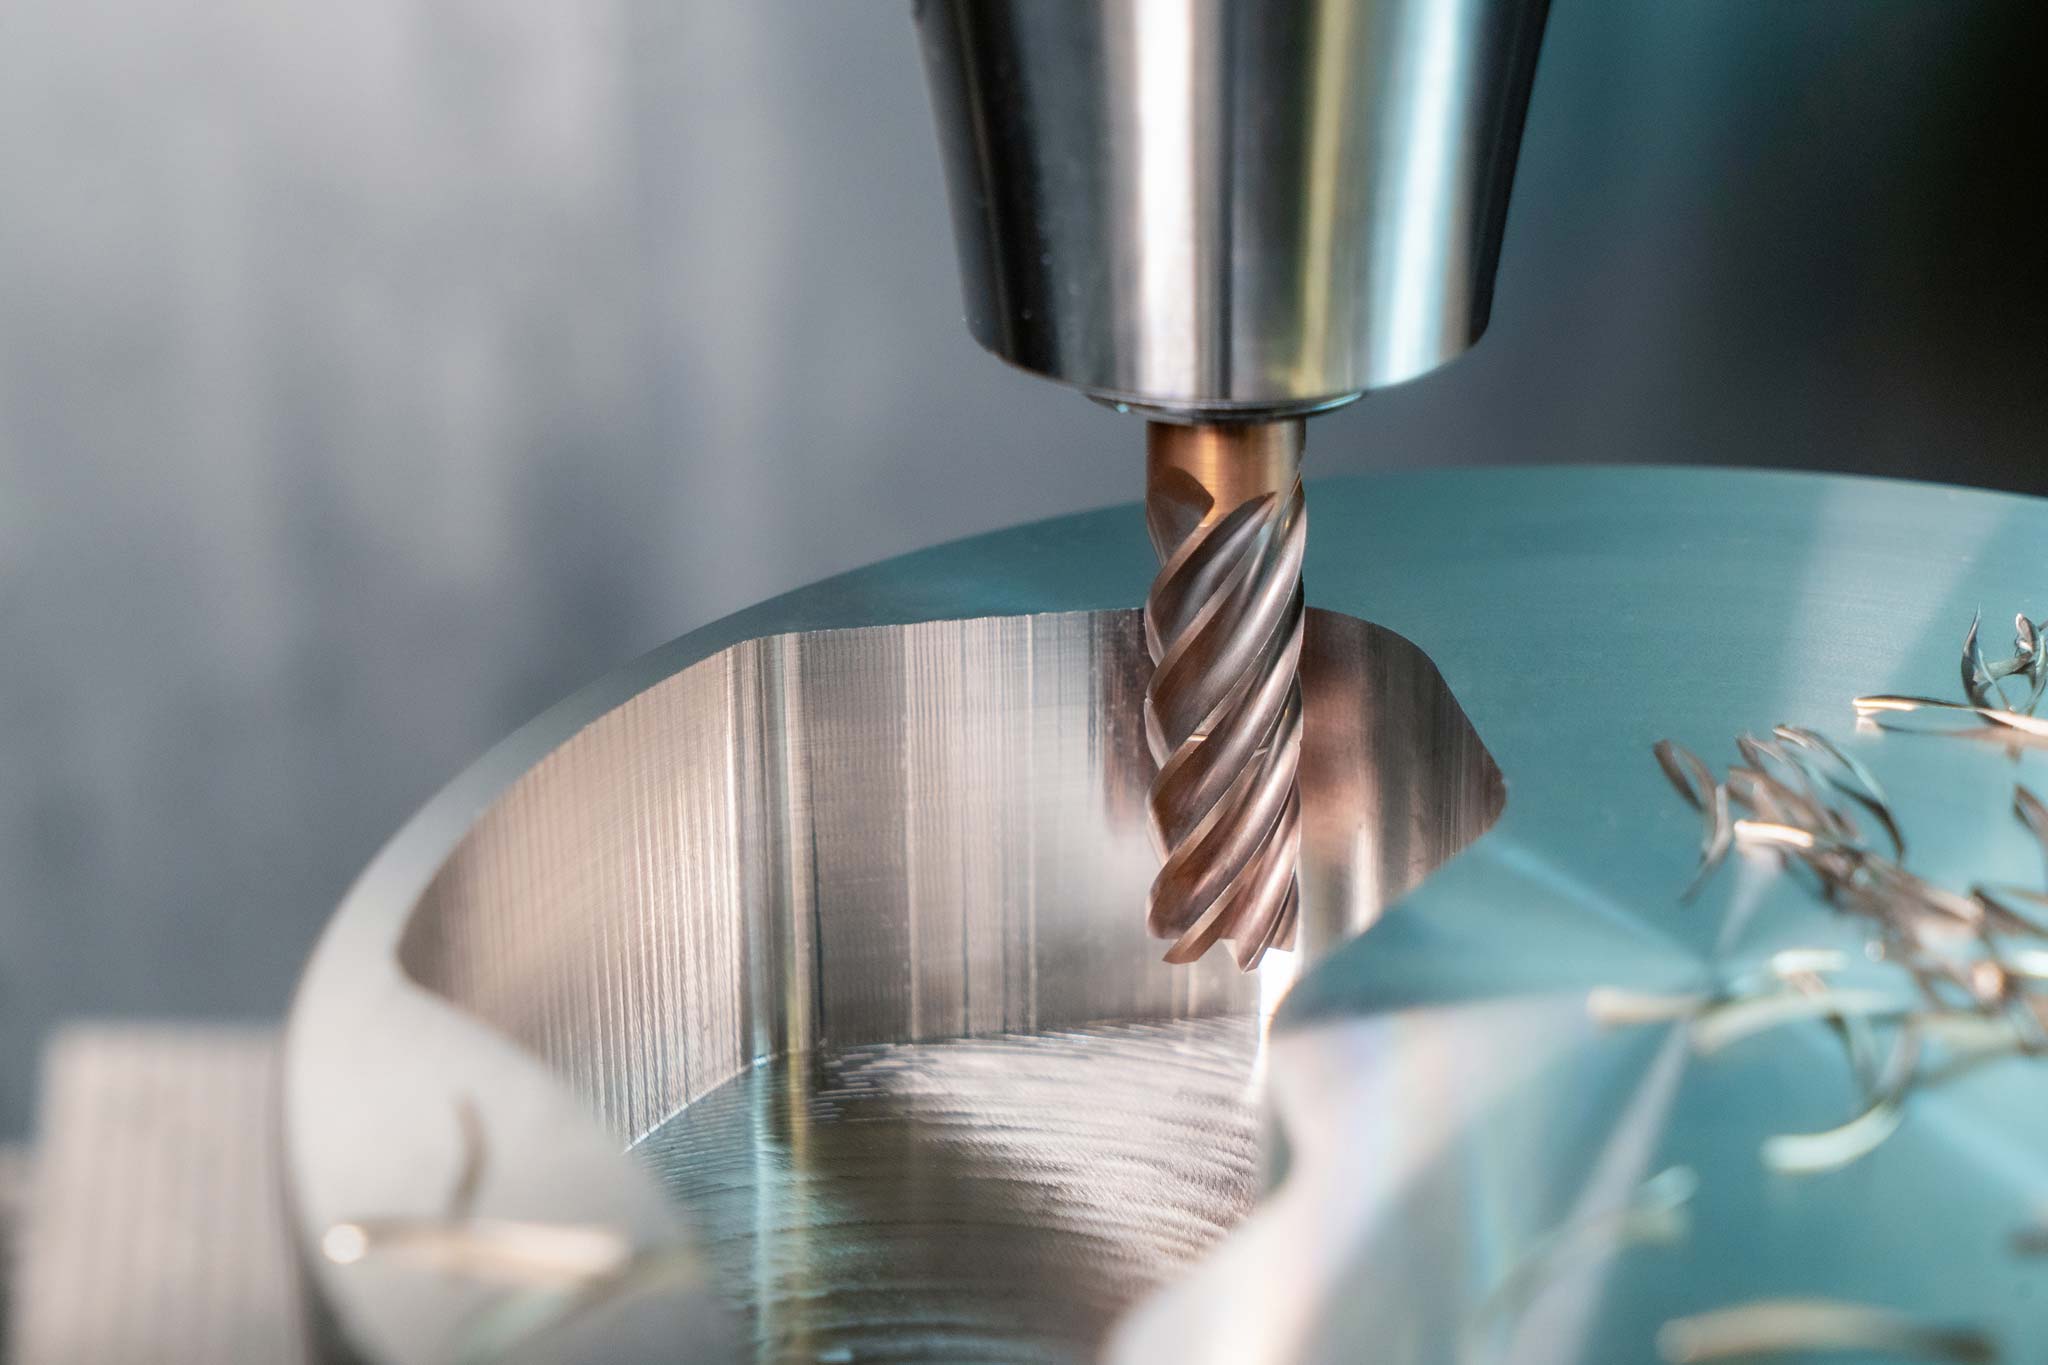
ハステロイのマシニング加工では、工具径、刃数、切込み、送り、回転数を総合的に決定します。
荒加工
荒加工では、材料を効率よく除去することだけを考えるのではなく、工具に過大な負荷を与えないことが重要です。
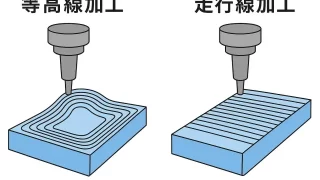
特にポケット加工では、工具が常に材料へ深く食い込むような加工よりも、工具負荷を一定に近づけるツールパスが有効な場合があります。
CAMを使用する場合は、工具負荷を考慮した加工パスを検討することが重要です。
仕上げ加工
仕上げ加工では、寸法精度と表面粗さを安定させる必要があります。
荒加工で発生した加工硬化層を考慮し、仕上げ代を適切に残しておくことがポイントです。
また、工具摩耗が進んだ状態で仕上げ加工を行うと、寸法が変化する可能性があります。
そのため、工具寿命を「何個加工できるか」だけで判断するのではなく、
加工寸法・表面粗さ・工具摩耗量
を総合的に管理することが重要です。
ハステロイの旋削加工
旋削加工でも、ハステロイでは切削熱と加工硬化への対策が重要です。
特に外径・内径加工では、
- 工具の突き出しを短くする
- ワークの固定剛性を高める
- 切削速度を適切に設定する
- 工具摩耗を早めに確認する
- 切削液を確実に切削点へ供給する
ことが重要です。
内径加工では、工具の突き出しが長くなりやすいため、ビビリ対策も重要になります。
ハステロイの穴あけ加工は特に難しい
穴あけ加工は、ハステロイ加工の中でも特に難易度が高い加工の一つです。
ドリル加工では切削熱が逃げにくいうえ、穴内部から切りくずを排出する必要があります。
切りくずが穴の中で詰まると、ドリルの損傷や穴径不良につながります。
そのため、
- 適切なドリル材種
- 適切な切削速度
- 適切な送り
- 十分なクーラント
- 切りくず排出性
- 必要に応じたペック加工
などを検討します。
ただし、ペック加工もやり方によっては工具が加工硬化層に再接触するため、単純に「深く掘るほど細かくペックする」という考え方ではなく、工具メーカーの推奨条件を確認する必要があります。
ハステロイ加工で避けたい失敗
失敗1|切削速度を上げすぎる
加工時間を短縮しようとして回転数を上げすぎると、切削熱が増加し、工具摩耗が急速に進む可能性があります。
失敗2|切込みが浅すぎる
加工硬化した表面を工具が擦るだけになってしまうと、次工程の加工が難しくなる場合があります。
失敗3|工具を使い続ける
ハステロイでは工具摩耗が進行すると加工条件が急激に悪化することがあります。
「まだ削れるから」と工具を使い続けるのではなく、工具摩耗を定期的に確認することが重要です。
失敗4|クーラントが切削点に届いていない
切削液を大量に使用していても、実際に切削点へ届いていなければ十分な冷却効果を得られません。
ノズル位置や流量、圧力まで含めて確認する必要があります。
ハステロイの加工条件は「固定値」ではない
ハステロイ加工で重要なのは、インターネットなどで見つけた切削条件をそのまま使用しないことです。
同じハステロイでも、
- C-276
- C-22
- C-2000
- B-2
- B-3
- X
では材料特性が異なります。
さらに、
工具径 × 工具材種 × コーティング × 刃数 × 機械剛性 × ワーク形状 × 加工方法
によって最適条件は変わります。
したがって、切削条件は「正解となる一つの数字」を探すのではなく、工具メーカーの推奨条件を起点として、実加工の状態を確認しながら最適化することが重要です。
ハステロイの代表的な種類と加工上の考え方
C-276
C-276は代表的な耐食性ニッケル基合金です。
酸化性・還元性の両方を含む厳しい腐食環境で使用されます。
加工では、高い切削抵抗と加工硬化を考慮する必要があります。
C-22
C-22も非常に高い耐食性を持つ合金です。
化学プロセス設備などに使用されます。
加工時にはC-276と同様、工具摩耗と切削熱の管理が重要です。
B-2・B-3
B系合金は、特に還元性環境で優れた耐食性を発揮します。
一方で、用途によっては酸化性環境への適合性を慎重に確認する必要があります。
HASTELLOY X
HASTELLOY Xは、耐熱性や高温強度が重視される用途で使用されるニッケル基合金です。
航空宇宙やガスタービン関連など、高温環境で使用される部品に採用されています。
ハステロイ加工の品質を安定させるには?
ハステロイのような難削材では、単に「良い工具を使う」だけでは十分ではありません。
重要なのは、加工工程全体を管理することです。
① 材料グレードを確認する
まずHASTELLOYの具体的なグレードを確認します。
② 図面要求を確認する
寸法公差、幾何公差、表面粗さなどを確認します。
③ 加工方法を決定する
旋盤、マシニングセンタ、穴あけ、研削などから適切な方法を選択します。
④ 工具を選定する
工具メーカーのニッケル基合金向け推奨工具を検討します。
⑤ 切削条件を設定する
切削速度、送り、切込み量を設定します。
⑥ クーラント条件を確認する
流量、圧力、ノズル位置などを確認します。
⑦ 試加工を行う
工具摩耗、切りくず、加工面、振動などを確認します。
⑧ 条件を最適化する
実際の加工結果をもとに条件を調整します。
このPDCAを回すことが、ハステロイ加工の安定化につながります。
ハステロイ加工では「加工ノウハウ」が重要
ハステロイは、材料そのものが高価であることに加え、加工にも高度なノウハウが求められます。
加工条件が適切でない場合、
- 工具寿命の低下
- 加工時間の増加
- 材料の損傷
- 寸法不良
- 表面粗さ不良
- 加工品の廃棄
などにつながり、製造コストが大きく上昇する可能性があります。
特に高価な材料では、一度の加工ミスが大きな損失につながります。
そのため、ハステロイの加工では、単純な「切削加工能力」だけでなく、難削材を安定して加工できる設備・工具選定・CAM技術・測定技術・加工ノウハウを持った加工会社を選ぶことが重要です。
ハステロイ加工と3次元測定
ハステロイのような高価な難削材では、加工後の検査も重要です。
特に複雑形状部品では、
- 三次元測定機
- CNC三次元測定
- 画像測定
- 真円度測定
- 表面粗さ測定
などを組み合わせて品質を確認します。
加工精度を高めるためには、加工と測定を別々に考えるのではなく、
加工 → 測定 → 補正 → 再加工
というフィードバックを工程に組み込むことが有効です。
ハステロイは「削れない材料」ではない
ハステロイは確かに難削材ですが、適切な設備・工具・切削条件・加工方法を組み合わせれば、高精度な加工は十分に可能です。
重要なのは、
「硬いから低速で削る」だけではなく、加工硬化を防ぎ、切削熱を管理し、工具を適切な状態に保ちながら、安定した切削を継続すること
です。
特に重要なポイントをまとめると、次の通りです。
- ハステロイはニッケル基の高耐食・耐熱合金
- グレードによって材料特性が異なる
- 代表的な難削材の一つ
- 加工硬化に注意する
- 切削熱を適切に管理する
- ニッケル基合金向け工具を選定する
- 切削速度を上げすぎない
- 刃先を材料に確実に食い込ませる
- クーラントを切削点へ確実に供給する
- ワークと工具の剛性を確保する
- 工具摩耗を早期に発見する
- 加工後の測定・検査まで含めて工程を設計する
まとめ|ハステロイ加工は難削材加工の技術力が問われる
ハステロイは、優れた耐食性や高温強度を持つ一方、切削加工では非常に扱いの難しい材料です。
特に、加工硬化・低熱伝導率・高い切削抵抗・工具摩耗・切削熱の集中が、加工を難しくする大きな要因となります。
そのため、ハステロイを高精度に加工するには、材料の特性を理解したうえで、工具材種、コーティング、切削条件、クーラント、加工方法、ワーク固定、測定方法まで総合的に管理する必要があります。
また、ハステロイは材料費そのものが高いケースも多いため、加工不良を減らし、工具寿命を適切に管理することは、品質向上だけでなく製造コストの削減にも直結します。
難削材加工では、単に「削れる」ことよりも、「安定して、狙った精度で、繰り返し加工できること」が重要です。
ハステロイをはじめ、チタン、インコネル、ニッケル基合金、耐熱合金などの難削材では、加工実績と蓄積された加工ノウハウが大きな差になります。
高精度なハステロイ加工を実現するためには、材料特性を理解し、適切な加工設備・工具・CAM・測定技術を組み合わせた総合的な加工体制が不可欠です。


