






















はじめに
マシニングセンタによるタップ加工は、部品にねじ穴を形成する重要な工程です。しかし、加工条件や工具選定を誤ると、タップ折れやねじ精度不良などのトラブルにつながります。
特に近年は、ステンレスや高硬度材など難削材へのタップ加工が増えており、適切な加工条件の設定がこれまで以上に重要になっています。
今日は、マシニングセンタでタップ加工を行う際のポイントや注意点について詳しく解説します。
タップ加工とは?
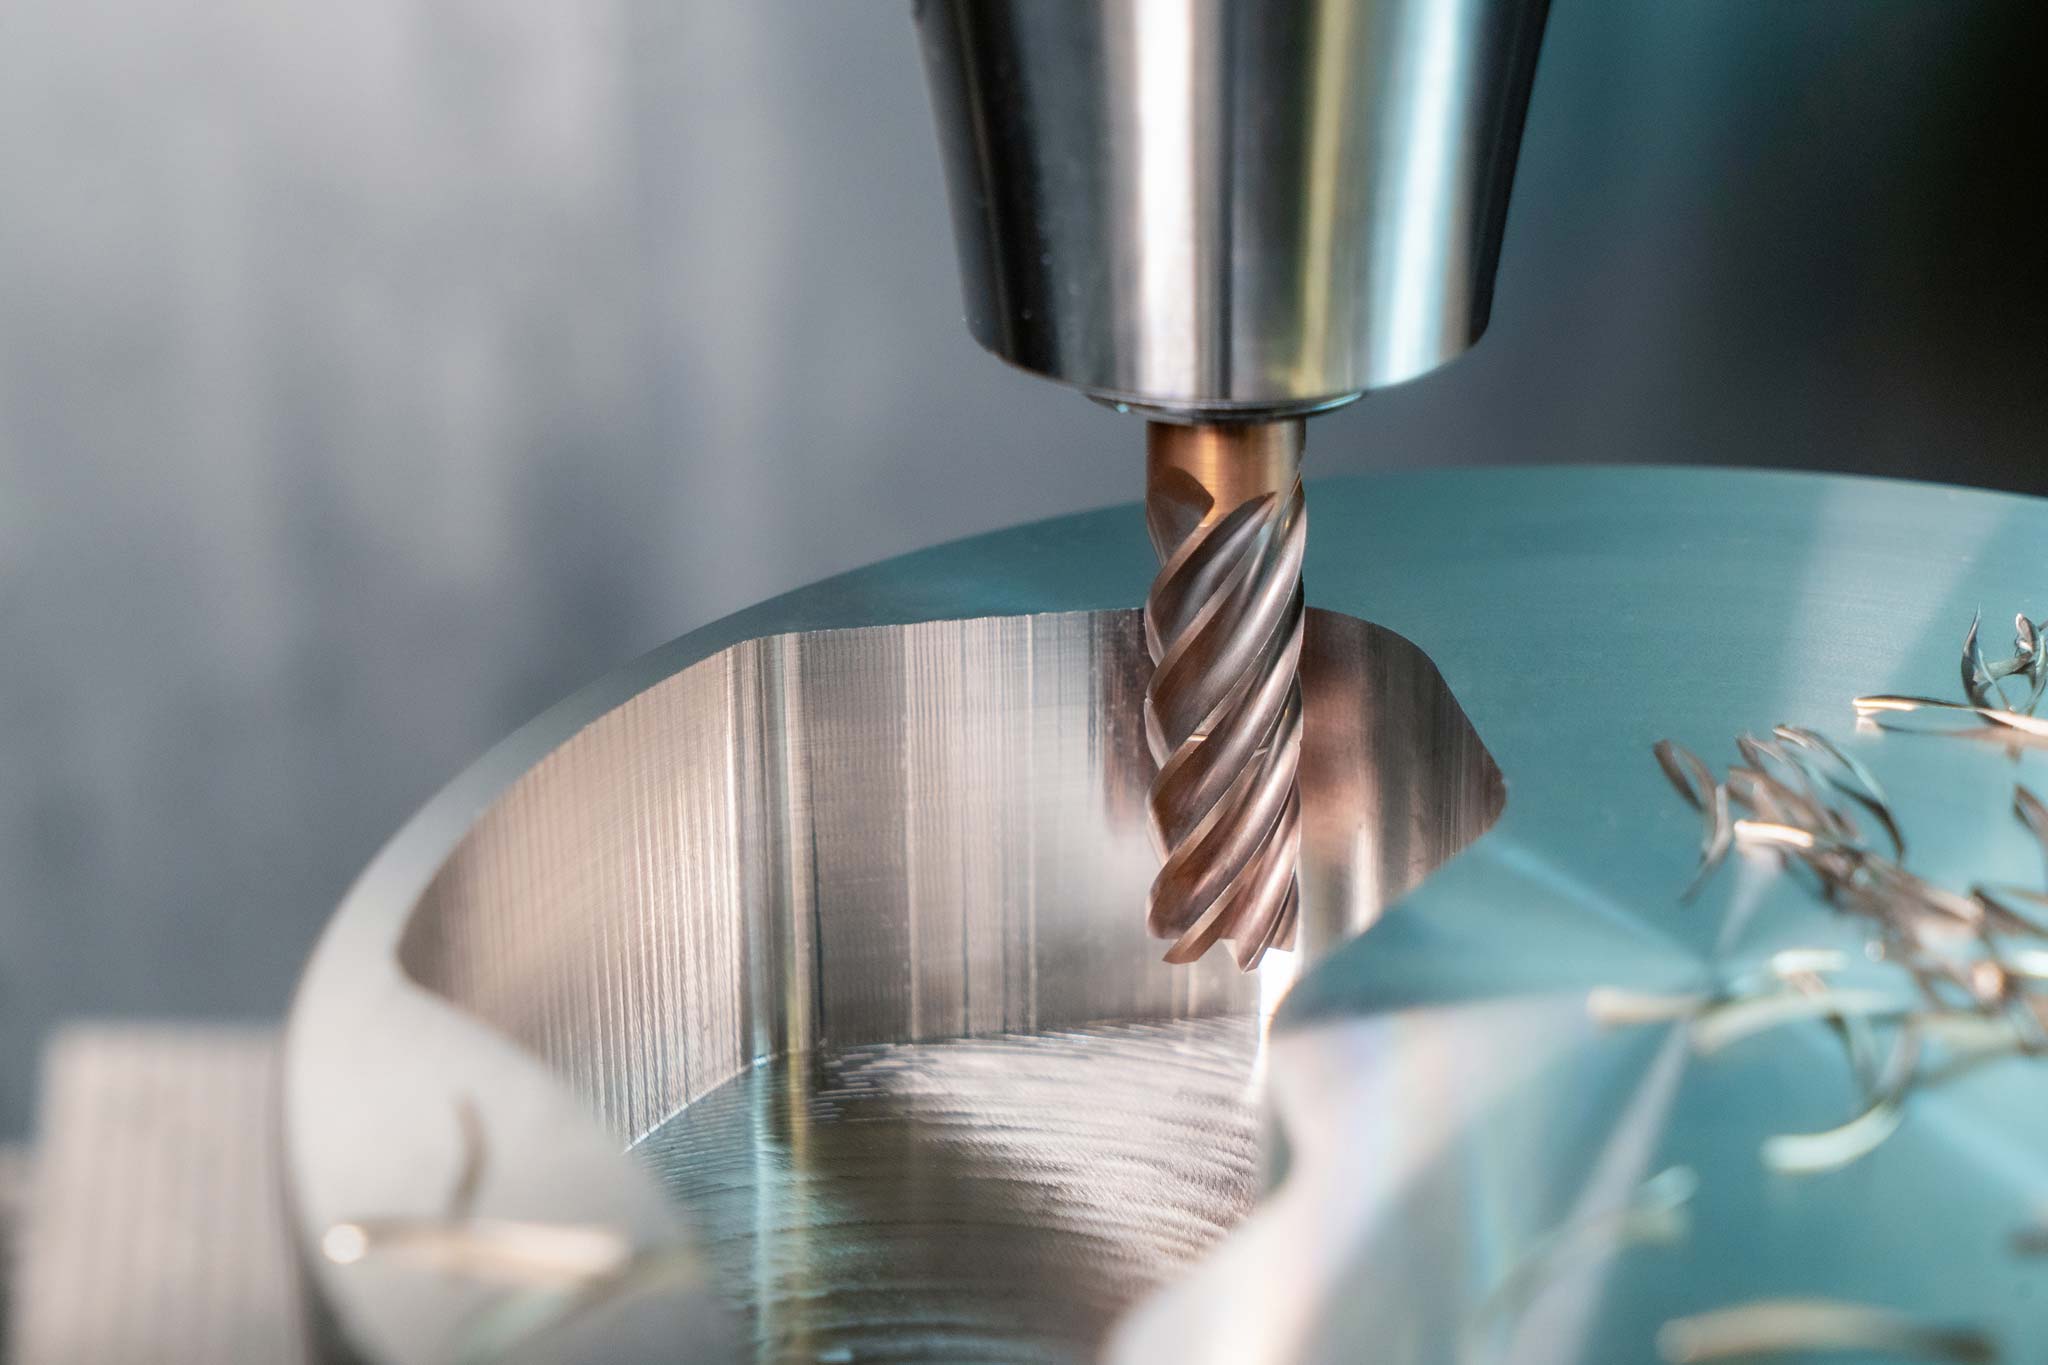
タップ加工とは、あらかじめ加工した下穴にタップ工具を回転させながら送り込み、めねじを形成する加工方法です。
マシニングセンタでは主に以下の2種類の加工方式が使用されます。
切削タップ
切れ刃によって材料を削りながらねじ山を形成する方法です。
特徴
- 多くの材料に対応可能
- 加工抵抗が比較的小さい
- 一般的なねじ加工で広く使用
ロールタップ
材料を塑性変形させてねじを成形する方法です。
特徴
- 切りくずが発生しない
- ねじ強度が高い
- アルミや軟鋼に最適
- タップ折れのリスクを低減
下穴加工の適正化
タップ加工の品質は、下穴加工によって大きく左右されます。
下穴径の選定
下穴が小さすぎるとタップに過大な負荷がかかり、折損の原因になります。
一般的な目安は
下穴径 = ねじ外径 − ピッチ
です。
下穴径の例
| ネジサイズ | ピッチ | 下穴径 |
|---|---|---|
| M4×0.7 | 0.7 | φ3.3 |
| M5×0.8 | 0.8 | φ4.2 |
| M6×1.0 | 1.0 | φ5.0 |
| M8×1.25 | 1.25 | φ6.8 |
| M10×1.5 | 1.5 | φ8.5 |
下穴の位置精度
下穴の位置ずれや傾きは、タップ折れの原因になります。
精度向上のためには、
- センタードリルを使用する
- 高精度ドリルを選定する
- 深穴ではガンドリルを活用する
- 必要に応じてリーマ加工を行う
といった対策が有効です。
タップの種類と使い分け
適切なタップ選定は、加工品質と工具寿命を左右します。
スパイラルタップ
切りくずを上方向へ排出する構造です。
用途
- 止まり穴
- 深穴加工
- ステンレス加工
ポイントタップ
切りくずを前方へ押し出します。
用途
- 貫通穴
- 生産性重視の加工
ロールタップ
切りくずが発生しません。
用途
- アルミ
- 軟鋼
- ステンレス
- タップ折れ対策
切削条件の最適化
タップ加工では回転数と送り速度を適切に設定する必要があります。
推奨回転数の目安
| 材質 | 回転数(rpm) |
|---|---|
| アルミ | 800~1500 |
| SS400 | 500~1000 |
| S45C | 300~800 |
| SUS304 | 200~500 |
※タップメーカー推奨値を優先してください。
送り速度の設定
タップ加工では送り量とピッチを一致させる必要があります。
例えば、
- M6×1.0 → 送り1.0mm/rev
- M8×1.25 → 送り1.25mm/rev
- M10×1.5 → 送り1.5mm/rev
となります。
送りと回転の同期がずれると、ねじ山不良やタップ破損につながります。
リジッドタッピングの活用
現在のCNCマシニングセンタでは、サーボ制御によるリジッドタッピングが主流です。
リジッドタッピングのメリット
- 高精度なねじ加工
- タップ寿命向上
- サイクルタイム短縮
- 深穴加工への対応
主軸回転と送り軸を同期制御するため、高い加工精度が得られます。
クーラント(切削油)の重要性
タップ加工では潤滑性能が非常に重要です。
クーラントの役割
- 摩擦低減
- 発熱抑制
- 工具寿命向上
- ねじ面品質向上
材料別の推奨
アルミ
- 水溶性切削油
炭素鋼
- 水溶性またはセミドライ
ステンレス
- 極圧添加剤入り油性切削油
ステンレスは加工熱が高いため、潤滑不足による焼付きに特に注意が必要です。
タップ折れを防ぐための対策
タップ折れは加工現場で最も多いトラブルの一つです。
主な原因
- 下穴径不足
- 切りくず詰まり
- 芯ずれ
- 摩耗したタップの使用
- 不適切な切削条件
対策
✅ 適正な下穴径を確保する
✅ 定期的にタップを交換する
✅ 止まり穴にはスパイラルタップを使用する
✅ クーラントを十分供給する
✅ タップホルダーの振れ精度を確認する
✅ 難削材には低速加工を行う
CNCプログラム作成時の注意点
タップ加工では専用の固定サイクルを利用します。
プログラム例(M6×1.0)
G98 G84 Z-10.0 R2.0 F1.0 S500各コードの意味
| コード | 内容 |
|---|---|
| G98 | 初期点復帰 |
| G84 | タップサイクル |
| Z-10.0 | 加工深さ |
| R2.0 | R点 |
| F1.0 | ピッチ送り |
| S500 | 回転数 |
プログラム作成時は、
- 穴深さ
- 下穴深さ
- リトラクト量
- 工具長補正
を十分確認することが重要です。
タップ加工の品質向上ポイント
高品質なねじ加工を実現するためには、以下の項目を総合的に管理する必要があります。
加工前
- 下穴精度確認
- 工具摩耗確認
- プログラム確認
加工中
- 切削音の監視
- 切りくず排出確認
- クーラント流量確認
加工後
- ねじゲージ検査
- 外観検査
- 寸法測定
これらを標準化することで、安定した品質を維持できます。
まとめ
マシニングセンタでのタップ加工は、一見単純な工程に見えますが、下穴精度・工具選定・切削条件・潤滑管理など多くの要素が品質に影響します。
特にタップ折れは設備停止や製品不良につながるため、事前対策が重要です。
高品質なねじ加工を実現するためには、
- 下穴精度を高める
- 穴形状に適したタップを選ぶ
- 適正な回転数と送りを設定する
- クーラントを適切に供給する
- リジッドタッピングを活用する
といった基本を確実に実践することが大切です。


